دلایل اصلی لرزش در هنگام تراشکاری چیست؟

دستیابی به حداکثر نرخ برادهبرداری (MRR) همواره با احتمال ناپایداری دینامیکی فرآیند همراه است. پدیده چتر (Regenerative Chatter)، به عنوان اصلیترین عامل محدودکننده در عملیات تراشکاری، یکی از پیچیدهترین چالشهای فنی در این حوزه محسوب میشود. این ارتعاش خودتحریک، نتیجهی تعامل دینامیکی در سیستم «ماشین-ابزار-قطعه کار» است که مستقیماً به کاهش عمر ابزار، افت کیفیت سطح و توقفهای پرهزینه منجر میشود. ما در فروشگاه ابزارتراش سهند، به عنوان نمایندگی رسمی ZCC در ایران، این راهنمای تخصصی را برای تحلیل دقیق مکانیزم چتر و ارائه راهکارهای عملی جهت افزایش پایداری فرآیندهای ماشینکاری شما تدوین کردهایم.
لرزش در تراشکاری دقیقاً چیست؟
لرزش در تراشکاری، یک نوسان ناخواسته و ناپایدار بین ابزار و قطعه کار است. اما هر لرزشی “چتر” نیست. درک تفاوت آنها کلید حل مشکل است.
تفاوت ارتعاش اجباری و ارتعاش خودتحریک (چتر)
در ماشینکاری دو نوع لرزش اصلی وجود دارد. نوع اول ارتعاش اجباری (Forced Vibration) است که منشأ آن یک نیروی خارجی مشخص مانند نامتعادل بودن سه نظام یا لقی در یک بخش دستگاه میباشد. فرکانس این لرزش ثابت و وابسته به منبع ایجادکننده آن است.
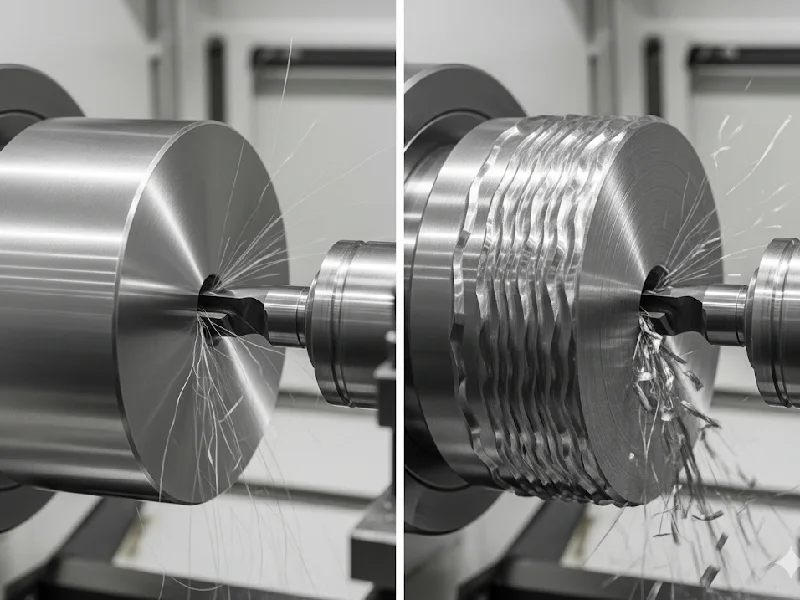
نوع دوم که بسیار خطرناکتر و پیچیدهتر است، ارتعاش خودتحریک (Self-Excited Vibration) یا چتر نام دارد. در این پدیده، خودِ فرآیند برش، عامل ایجاد و تشدید لرزش میشود. یک لرزش اولیه کوچک، نیروی برش را تغییر میدهد و این تغییر نیرو، به نوبه خود لرزش را بزرگتر میکند. این یک چرخه معیوب است که خودش را تغذیه میکند تا زمانی که سیستم از کنترل خارج شود. چتر معمولاً با صدایی بلند، گوشخراش و ایجاد الگوهای موجی مشخص روی سطح قطعه کار همراه است.